

વારંવાર પૂછાતા પ્રશ્નો
વારંવાર પૂછાતા પ્રશ્નો
ત્રણ-તબક્કાના અસુમેળ મોટર્સની ખામીઓને સામાન્ય રીતે બે ભાગમાં વિભાજિત કરી શકાય છે: વિદ્યુત ખામીઓ અને યાંત્રિક ખામીઓ.
યાંત્રિક ખામીઓમાં શામેલ છે: અયોગ્ય કદના અથવા ક્ષતિગ્રસ્ત બેરિંગ્સ, બેરિંગ સ્લીવ્ઝ, ઓઇલ કેપ્સ, એન્ડ કેપ્સ, પંખા, સીટ અને અન્ય ભાગો, અને શાફ્ટ ભાગોનો ઘસારો. ઇલેક્ટ્રિકલ ખામીઓમાં મુખ્યત્વે શામેલ છે: સ્ટેટર અને રોટર વિન્ડિંગ તૂટવું, વળાંકો (તબક્કા), જમીન પર, વગેરે.
સ્ટેટર અને રોટર પરસ્પર ઇન્સ્યુલેટેડ સિલિકોન સ્ટીલ શીટ્સથી બનેલા છે અને મોટરના ચુંબકીય સર્કિટનો ભાગ છે. સ્ટેટર અને રોટર કોરોનું નુકસાન અને વિકૃતિ મુખ્યત્વે નીચેના પાસાઓ દ્વારા થાય છે.
(1) વધુ પડતા બેરિંગ ઘસારો અથવા નબળી એસેમ્બલી, જેના પરિણામે સ્ટેટર અને રોટર ઘસવામાં આવે છે, જેના કારણે કોર સપાટીને નુકસાન થાય છે, જેના કારણે સિલિકોન સ્ટીલના ટુકડા વચ્ચે શોર્ટ સર્કિટ થાય છે, જેનાથી મોટરનું આયર્ન લોસ વધે છે, જેના કારણે મોટરનું તાપમાન ખૂબ ઊંચું થઈ જાય છે, જ્યારે બારીક ફાઇલ અને અન્ય સાધનોનો ઉપયોગ કરીને બર દૂર કરવામાં આવે છે, સિલિકોન સ્ટીલના ટુકડાના ટૂંકા જોડાણને દૂર કરવામાં આવે છે, સાફ કરવામાં આવે છે અને પછી ઇન્સ્યુલેટીંગ પેઇન્ટથી કોટ કરવામાં આવે છે, અને ગરમ કરવામાં આવે છે અને સૂકવવામાં આવે છે.
(૨) ભેજ અને અન્ય કારણોસર લોખંડના કોરની સપાટી કાટ લાગી ગઈ છે, તેને સેન્ડપેપરથી પોલિશ કરવી જોઈએ, સાફ કરવી જોઈએ અને ઇન્સ્યુલેટીંગ પેઇન્ટથી કોટ કરવી જોઈએ.
(૩) વિન્ડિંગને ગ્રાઉન્ડ કરવાથી ઉત્પન્ન થતી ઊંચી ગરમીને કારણે કોર અથવા દાંત બળી જાય છે. પીગળેલા પદાર્થને દૂર કરવા અને તેને ઇન્સ્યુલેટીંગ પેઇન્ટથી સૂકવવા માટે છીણી અથવા સ્ક્રેપર જેવા સાધનનો ઉપયોગ કરી શકાય છે.
(૪) કોર અને મશીન બેઝ વચ્ચેનું મિશ્રણ ઢીલું છે, અને મૂળ પોઝિશનિંગ સ્ક્રૂને કડક કરી શકાય છે. જો પોઝિશનિંગ સ્ક્રૂ નિષ્ફળ જાય, તો પોઝિશનિંગ છિદ્રોને ફરીથી ડ્રિલ કરો અને મશીન બેઝ પર ટેપ કરીને, પોઝિશનિંગ સ્ક્રૂને કડક કરો.
જ્યારે રોલિંગ બેરિંગમાં તેલ ઓછું હોય છે, ત્યારે હાડકાનો અવાજ સંભળાશે. જો કોઈ અવ્યવસ્થિત રીતે પીછો કરવાનો અવાજ સંભળાય છે, તો તે બેરિંગ સ્ટીલ રિંગના ભંગાણ હોઈ શકે છે. જો બેરિંગ રેતી અને અન્ય કાટમાળ સાથે ભળી ગયું હોય અથવા બેરિંગના ભાગોમાં થોડો ઘસારો હોય, તો તે થોડો અવાજ ઉત્પન્ન કરશે. ડિસએસેમ્બલી પછી તપાસો: પહેલા બેરિંગના રોલિંગ બોડીનું નિરીક્ષણ કરો, સ્ટીલ રિંગની અંદર અને બહાર નુકસાન, કાટ, ડાઘ વગેરે માટે તપાસો. પછી તમારા હાથથી બેરિંગની અંદરની રિંગને પિંચ કરો અને બેરિંગને લેવલ બનાવો, તમારા બીજા હાથથી બાહ્ય સ્ટીલ રિંગને દબાણ કરો, જો બેરિંગ સારું હોય, તો બાહ્ય સ્ટીલ રિંગ સરળતાથી ફરવી જોઈએ, પરિભ્રમણમાં કોઈ કંપન અને સ્પષ્ટ જામિંગ નહીં, બંધ થયા પછી બાહ્ય સ્ટીલ રિંગનું કોઈ રીગ્રેશન નહીં, અન્યથા બેરિંગનો ઉપયોગ કરી શકાતો નથી. ડાબો હાથ બાહ્ય રિંગમાં અટવાયેલો છે, જમણો હાથ આંતરિક સ્ટીલ રિંગને પિંચ કરે છે, બધી દિશામાં દબાણ કરવા માટે દબાણ કરે છે, જો તમને દબાણ કરતી વખતે ખૂબ જ ઢીલું લાગે છે, તો તે ગંભીર ઘસારો છે.
ખામી સમારકામ બેરિંગ સપાટીના કાટના ડાઘ ઉપલબ્ધ છે 00 સેન્ડપેપર સાફ કરો, અને પછી ગેસોલિન સફાઈમાં; બેરિંગ તિરાડો, રિંગની અંદર અને બહાર તૂટેલી અથવા બેરિંગ વધુ પડતી ઘસારો, નવા બેરિંગથી બદલવી જોઈએ. નવા બેરિંગને બદલતી વખતે, મૂળ બેરિંગ જેવા જ પ્રકારના બેરિંગનો ઉપયોગ કરો. બેરિંગની સફાઈ અને રિફ્યુઅલિંગ.
બેરિંગ સફાઈ પ્રક્રિયા: સૌપ્રથમ સ્ટીલ બોલની સપાટી પરથી કચરો તેલ ઉઝરડો; બાકી રહેલ કચરો તેલ સુતરાઉ કાપડથી સાફ કરો; પછી બેરિંગને પેટ્રોલમાં ડુબાડો અને સ્ટીલ બોલને બ્રશથી ઘસો; પછી બેરિંગને સ્વચ્છ પેટ્રોલમાં ધોઈ નાખો; અંતે બેરિંગને કાગળ પર મૂકો જેથી પેટ્રોલ બાષ્પીભવન થાય અને સુકાઈ જાય.
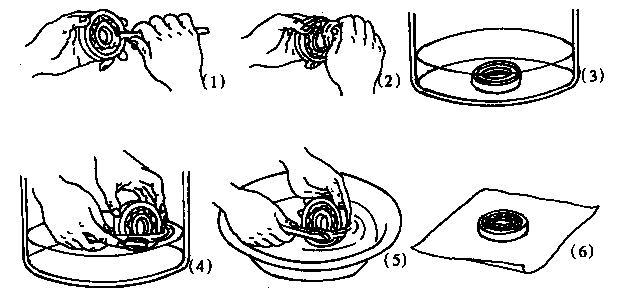
બેરિંગ ગ્રીસિંગ પ્રક્રિયા: રોલિંગ બેરિંગ ગ્રીસની પસંદગી માટે, મુખ્ય વિચારણા બેરિંગની ઓપરેટિંગ પરિસ્થિતિઓ છે, જેમ કે પર્યાવરણનો ઉપયોગ (ભીનું કે સૂકું), કાર્યકારી તાપમાન અને મોટર ગતિ. ગ્રીસની ક્ષમતા બેરિંગ ચેમ્બરના વોલ્યુમના 2/3 કરતા વધુ ન હોવી જોઈએ.
બેરિંગમાં લુબ્રિકેટિંગ તેલ ઉમેરતી વખતે, તેલને બેરિંગની એક બાજુથી સ્ક્વિઝ કરવું જોઈએ અને પછી વધારાનું તેલ આંગળી વડે હળવેથી કાઢી નાખવું જોઈએ, જ્યાં સુધી તેલ ઉમેરી શકાય ત્યાં સુધી તે સ્ટીલના બોલને સપાટ રીતે સીલ ન કરી શકે. બેરિંગ કવરમાં લુબ્રિકેટિંગ તેલ ઉમેરતી વખતે, વધુ પડતું ઉમેરશો નહીં, લગભગ 60-70% પૂરતું છે.
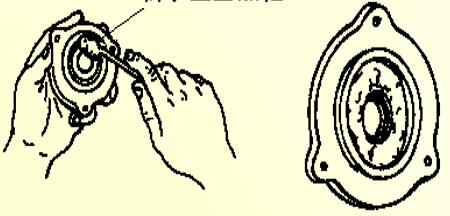
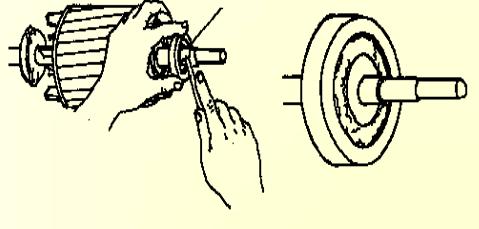
(૧) જો વળાંક મોટો ન હોય તો શાફ્ટ બેન્ડિંગને ગ્રાઇન્ડીંગ શાફ્ટ વ્યાસ, સ્લિપ રિંગ પદ્ધતિ દ્વારા રિપેર કરી શકાય છે; જો વળાંક 0.2 મીમી કરતા વધુ હોય, તો શાફ્ટને પ્રેસ હેઠળ મૂકી શકાય છે, શોટ બેન્ડિંગ પ્રેશર કરેક્શનમાં, લેથ કટીંગ ગ્રાઇન્ડીંગ દ્વારા શાફ્ટની સપાટીને સુધારી શકાય છે; જેમ કે બેન્ડિંગ ખૂબ મોટું હોય તો તેને નવા શાફ્ટથી બદલવાની જરૂર છે.
(2) શાફ્ટ નેક વેઅર શાફ્ટ નેક વેઅર વધારે નથી, ક્રોમિયમ પ્લેટિંગના સ્તરના ગળામાં હોઈ શકે છે, અને પછી જરૂરી કદમાં ગ્રાઇન્ડીંગ કરી શકાય છે; વધુ વેઅર, ઓવરલે વેલ્ડીંગના ગળામાં હોઈ શકે છે, અને પછી લેથ કટીંગ અને ગ્રાઇન્ડીંગ કરી શકાય છે; જો જર્નલ વેઅર ખૂબ મોટો હોય, તો 2-3 મીમીના જર્નલમાં પણ, અને પછી જર્નલમાં ગરમ સેટ કરતી વખતે સ્લીવ ફેરવો, અને પછી જરૂરી કદમાં ફેરવો.
શાફ્ટ ક્રેક અથવા ફ્રેક્ચર શાફ્ટ ટ્રાન્સવર્સ ક્રેક ઊંડાઈ શાફ્ટ વ્યાસના 10%-15% થી વધુ ન હોય, રેખાંશ તિરાડો શાફ્ટ લંબાઈના 10% થી વધુ ન હોય, ઓવરલે વેલ્ડીંગ પદ્ધતિ દ્વારા તેને દૂર કરી શકાય છે, અને પછી જરૂરી કદમાં બારીક વળાંક આપી શકાય છે. જો શાફ્ટમાં તિરાડ વધુ ગંભીર હોય, તો નવો શાફ્ટ જરૂરી છે.
જો હાઉસિંગ અને એન્ડ કવરમાં તિરાડો હોય, તો તેને ઓવરલે વેલ્ડીંગ દ્વારા રિપેર કરવી જોઈએ. જો બેરિંગ બોરનું ક્લિયરન્સ ખૂબ મોટું હોય, જેના કારણે બેરિંગ એન્ડ કવર ખૂબ ઢીલું થઈ જાય, તો બેરિંગ બોરની દિવાલને પંચનો ઉપયોગ કરીને સમાન રીતે દફનાવી શકાય છે, અને પછી બેરિંગને એન્ડ કવરમાં મૂકી શકાય છે, અને મોટી શક્તિ ધરાવતી મોટર્સ માટે, બેરિંગના જરૂરી કદને જડતર અથવા પ્લેટિંગ દ્વારા પણ મશીન કરી શકાય છે.
મોટર ઇન્સ્ટોલેશન બેઝ લેવલ નથી. મોટર બેઝને લેવલ કરો અને પાયો લેવલ કર્યા પછી તેને મજબૂતીથી ઠીક કરો.
મોટર કનેક્શન સાથે સાધન કેન્દ્રિત નથી. કેન્દ્રિતતાને ફરીથી સુધારો.
મોટરનો રોટર સંતુલિત નથી. રોટરનું સ્થિર અથવા ગતિશીલ સંતુલન.
બેલ્ટ પુલી અથવા કપલિંગ અસંતુલિત છે. પુલી અથવા કપલિંગ કેલિબ્રેશન બેલેન્સિંગ.
રોટર શાફ્ટ હેડ વળેલું અથવા પુલી તરંગી. રોટર શાફ્ટ સીધો કરો, પુલી સીધી કરો અને પછી ફરીથી ફેરવવા માટે સેટ સેટ કરો.
સ્ટેટર વિન્ડિંગનું ખોટું કનેક્શન, સ્થાનિક શોર્ટ સર્કિટ અથવા ગ્રાઉન્ડિંગ, જેના પરિણામે ત્રણ-તબક્કાનો પ્રવાહ અસંતુલિત થાય છે અને અવાજ થાય છે.
બેરિંગની અંદર બહારનો પદાર્થ અથવા લુબ્રિકન્ટ તેલનો અભાવ. બેરિંગ સાફ કરો અને બેરિંગ ચેમ્બરના 1/2-1/3 ભાગ માટે નવા લુબ્રિકન્ટથી બદલો.
સ્ટેટર અને હાઉસિંગ અથવા રોટર કોર અને રોટર શાફ્ટ વચ્ચે છૂટક ડિસ્પ્લેસમેન્ટ. ફિટ, રિ-વેલ્ડીંગ, પ્રોસેસિંગની ઘસારાની સ્થિતિ તપાસો.
સ્ટેટર અને રોટર ફોલ્સ રબિંગ. આયર્ન કોરનો ઉચ્ચ બિંદુ શોધો, ગ્રાઇન્ડીંગ પ્રોસેસિંગ.
મોટરના સંચાલન દરમિયાન ઇલેક્ટ્રોમેગ્નેટિક અવાજ. સમારકામ દ્વારા દૂર કરવું મુશ્કેલ.
| ઇન્સ્યુલેશન વર્ગ | તાપમાન (℃) |
| ઇન્સ્યુલેશન વર્ગ | તાપમાન (℃) |
| Y A E B | 90 ૧૦૫ ૧૨૦ ૧૩૦ | F H C | ૧૫૫ ૧૮૦ >૧૮૦ |
① ઓછી સ્નિગ્ધતા, ઉચ્ચ ઘન સામગ્રી અને નિમજ્જનની સરળતા.
② ઝડપી ઉપચાર, મજબૂત બંધન અને સ્થિતિસ્થાપકતા.
③ઉચ્ચ વિદ્યુત ગુણધર્મો, ગરમી પ્રતિકાર, ભેજ પ્રતિકાર અને રાસાયણિક સ્થિરતા.
a) શાફ્ટ અને ટાઇલ વચ્ચેનું અંતર ખૂબ નાનું છે.
b) તેલ મૂત્રાશયનું નાનું ખુલવું અને પૂરતું તેલ ન આપવું.
c) લુબ્રિકેટિંગ તેલનું ઊંચું તાપમાન.
d) શાફ્ટ ટાઇલ સંશોધન ઇજા.
e) તેલનું નબળું વળતર અને અપૂરતું તેલ પુરવઠો.